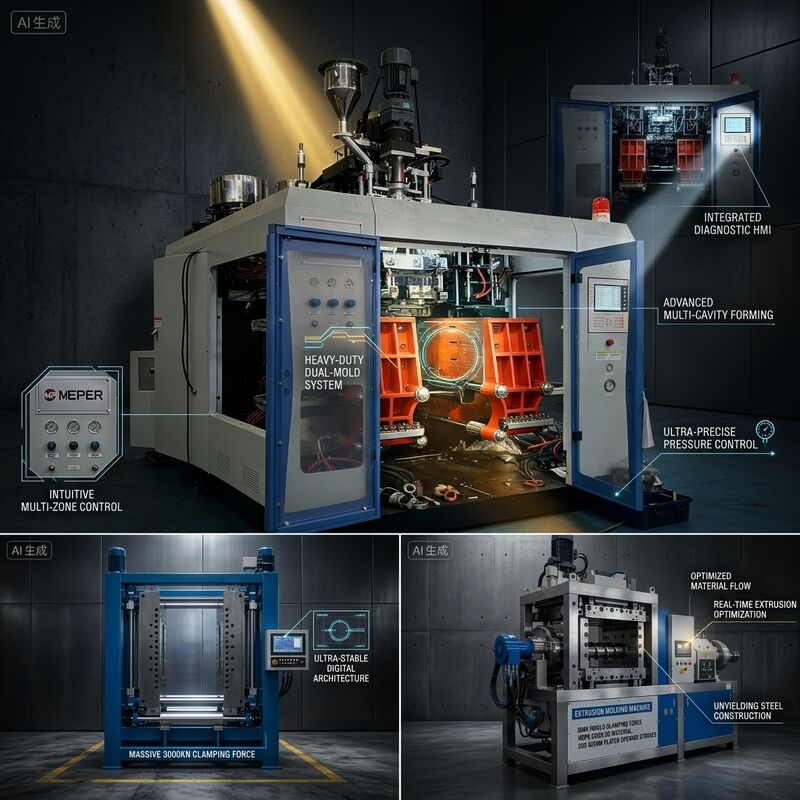
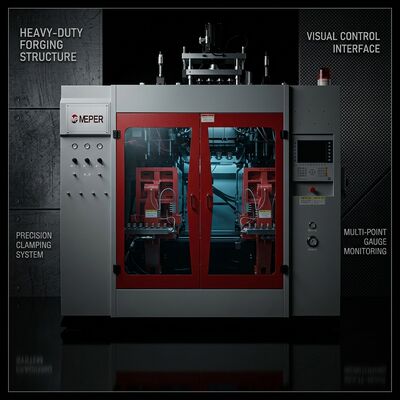
একটি ব্লো মোল্ডেড বোতলে পৃষ্ঠের ত্রুটিগুলি প্রায় সবসময়ই একটি তাপমাত্রার গল্প। ফ্লো লাইন, প্যারিসনে শার্কস্কিন, ডাল প্যাচ এবং পিঞ্চ-অফে দৃশ্যমান ওয়েল্ড লাইন সবই একটি অসম গলিত বা ভুল তাপমাত্রায় চলা একটি হেডের সাথে যুক্ত। এই 10 লিটার HDPE মেশিনটি একটি একক প্রধান আউটপুট সংখ্যার পরিবর্তে তাপীয় নিয়ন্ত্রণের উপর ভিত্তি করে নির্দিষ্ট করা হয়েছে: 15.85 কিলোওয়াট জুড়ে চারটি ব্যারেল জোন এবং 10 কিলোওয়াট সহ তিনটি স্বাধীন হেড জোন, সাথে একটি 0.28 কিলোওয়াট স্ক্রু কুলিং ফ্যান ফিড থ্রোটকে স্থির রাখছে।
কেন এই বিভাজন গুরুত্বপূর্ণ: 80 মিমি, 24:1 স্ক্রু এর ফিড সেকশন, কম্প্রেশন সেকশন এবং মিটারিং সেকশন প্রতিটি একটি ভিন্ন কাজ করে, এবং তাদের একটি একক সেটপয়েন্ট ভাগ করে নিতে বাধ্য করা মানে অন্যটিকে সন্তুষ্ট করার জন্য একটিকে আপস করা। চারটি জোন সহ, ফিড সেকশনটি ব্রিজিং এড়াতে যথেষ্ট ঠান্ডা চলে, কম্প্রেশন জোন নিয়ন্ত্রিত শিয়ার হিটিং সরবরাহ করে এবং মিটারিং জোনটি প্যারিসনের জন্য প্রয়োজনীয় সঠিক গলিত তাপমাত্রা সরবরাহ করার জন্য ট্রিম করা হয়।
তাপীয় নিয়ন্ত্রণ বৈশিষ্ট্য
- চারটি ব্যারেল হিটিং জোন, মোট 15.85 কিলোওয়াট: প্রতিটি স্ক্রু সেকশন স্বাধীনভাবে সেট করা হয় যাতে শিয়ার হিট এবং কন্ডাকশন হিট ভারসাম্যপূর্ণ হতে পারে, একটি অন্যটিকে মাস্ক করার পরিবর্তে।
- তিনটি হেড হিটিং জোন, 10 কিলোওয়াট: ডাই হেড ব্যারেল থেকে বিচ্ছিন্ন, তাই প্যারিসনের পৃষ্ঠের ফিনিস গলিত ইতিহাসকে বিঘ্নিত না করে টিউন করা যেতে পারে।
- স্ক্রু কুলিং ফ্যান, 0.28 কিলোওয়াট: ফিড থ্রোটের তাপমাত্রা স্থির রাখে, যা সলিড কনভেয়িং রেট এবং তাই প্যারিসনের ওজন স্থিতিশীল করে।
- স্থিতিশীল 90 কেজি/ঘন্টা HDPE আউটপুট: ধারাবাহিক গলিত সান্দ্রতা হল যা অপারেটরের প্রতিটি চক্রে সামঞ্জস্য করার পরিবর্তে একটি ধ্রুবক প্যারিসনের দৈর্ঘ্য দেয়।
- উন্নত পৃষ্ঠ ফিনিস: সঠিক মিটারিং তাপমাত্রা ডাল ব্যান্ড এবং ফ্লো মার্কগুলি দূর করে যা ডাই লিপে গলিত খুব ঠান্ডা হলে দেখা যায়।
- ওয়েল্ড লাইন শক্তি: পিঞ্চ-অফে প্যারিসনের তাপমাত্রার অভিন্নতা সরাসরি 10 লিটার কন্টেইনারগুলিতে সিমের শক্তি নির্ধারণ করে।
প্রযুক্তিগত স্পেসিফিকেশন
| প্যারামিটার | স্পেসিফিকেশন |
|---|
| স্ক্রু হিটিং জোন | 4 জোন |
| স্ক্রু হিটিং পাওয়ার | 15.85 কিলোওয়াট |
| স্ক্রু কুলিং ফ্যান পাওয়ার | 0.28 কিলোওয়াট |
| হেড হিটিং জোন | 3 জোন |
| হেড হিটিং পাওয়ার | 10 কিলোওয়াট |
| প্লাস্টিকাইজিং ক্ষমতা (HDPE) | 90 কেজি/ঘন্টা |
| স্ক্রু ব্যাস | 80 মিমি |
| স্ক্রু L/D অনুপাত | 24:1 |
| সর্বোচ্চ পণ্যের আয়তন | 10 লি |
| মোট মেশিনের পাওয়ার | 80 কিলোওয়াট |
জোন ডেটার মাধ্যমে পৃষ্ঠের সমস্যা নির্ণয়
যখন একটি বোতলে শরীরের উল্লম্বভাবে প্রবাহিত ফ্লো লাইন দেখা যায়, তখন সাধারণ কারণ হল একটি মিটারিং জোন যা খুব ঠান্ডা: গলিতটি ইলাস্টিক মেমরি সহ হেডে প্রবেশ করে এবং প্যারিসনের পৃষ্ঠটি নিচে নামার সাথে সাথে অসমভাবে প্রসারিত হয়। চূড়ান্ত ব্যারেল জোনে দুই থেকে পাঁচ ডিগ্রি বৃদ্ধি, হেড তাপমাত্রা স্থির রেখে, প্রায়শই অন্য কিছু স্পর্শ না করেই এটি সমাধান করে।
ডাল বা ম্যাট প্যাচগুলি অন্য দিকে নির্দেশ করে, একটি হেডের দিকে যা গলিত তাপমাত্রার তুলনায় ঠান্ডা চলছে, ডাই লিপে অকাল ত্বকের গঠন সৃষ্টি করে। যেহেতু হেড হিটিং এর নিজস্ব তিনটি জোন রয়েছে, তাই পুরো ব্যারেলকে অতিরিক্ত গরম না করে এবং প্রক্রিয়ার মধ্যে রেজিনকে নষ্ট না করে এটি স্বাধীনভাবে সংশোধন করা যেতে পারে। এই পৃথকীকরণটি একটি জোন কন্ট্রোল সহ একটি মেশিনের এবং একটি একক তাপমাত্রা লুপ সহ একটি মেশিনের মধ্যে ব্যবহারিক পার্থক্য।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
একটি 10 লিটার HDPE মেশিনের জন্য আসলে কতগুলি হিটিং জোন প্রয়োজন?
মিশ্র 1 থেকে 10 লিটার উৎপাদনের জন্য আমরা চারটি ব্যারেল জোন এবং তিনটি হেড জোন কনফিগারেশন সুপারিশ করি। কম জোন ফিড, কম্প্রেশন এবং মিটারিং সেকশনগুলির মধ্যে আপস করতে বাধ্য করে, যা চাহিদাপূর্ণ অংশগুলিতে প্যারিসনের ওজনের অসঙ্গতি এবং পৃষ্ঠের ত্রুটি হিসাবে দেখা যায়।
হেডের কেন পৃথক তাপমাত্রা নিয়ন্ত্রণ প্রয়োজন?
ব্যারেলের তুলনায় হেডের গলিত আয়তন অনেক কম এবং পৃষ্ঠের ক্ষেত্রফল বেশি, তাই এর তাপ ক্ষয় প্রোফাইল সম্পূর্ণ ভিন্ন। পৃথক জোনগুলি ডাই লিপকে সেই তাপমাত্রায় রাখে যা ব্যারেল ডিসপার্সনের জন্য গরম চললেও একটি পরিষ্কার পৃষ্ঠ দেয়।
একটি শিফটের মাধ্যমে আমি কী আউটপুট স্থিতিশীলতা আশা করতে পারি?
ফিড থ্রোট ঠান্ডা এবং জোনগুলি স্থির অবস্থায় থাকলে, একটি শিফটের উপর প্যারিসনের ওজন ড্রিফট এত কম যে অপারেটররা প্রতি ঘন্টায় প্রোগ্রামার সামঞ্জস্য করেন না। এই স্থিতিশীলতা হল যা স্বয়ংক্রিয় ওজন নিয়ন্ত্রণকে সম্ভব করে তোলে যদি আপনি এটি পরে যোগ করেন।


 আপনার বার্তাটি 20-3,000 টির মধ্যে হতে হবে!